做产品标识的采购都有这种体会:两家供应商的高光铝标,颜色一样、厚度一样、Logo 也一样,摆在一起一比,一家的看着就是更精致更高级,另一家总觉得差点意思。翻来覆去找原因,最后发现 —— 差别就在标牌边缘那圈高光倒角上。
高光铝标牌的质感,七分在表面,三分在边缘。表面高光做的是镜面光泽,边缘倒角做的是光影过渡。一块长方形铝牌,四个边如果是直角切下来,光线照上去边缘是死的,跟产品面板之间有一道生硬的分界线;如果边缘做了高光倒角,光线顺着倒角斜面走,标牌四周就浮现一圈柔和的亮边,像悬浮在面板上一样,精致感立刻就出来了。VOCOlinc 那块标,看着干净利落,边缘倒角的功劳占了不小比重。
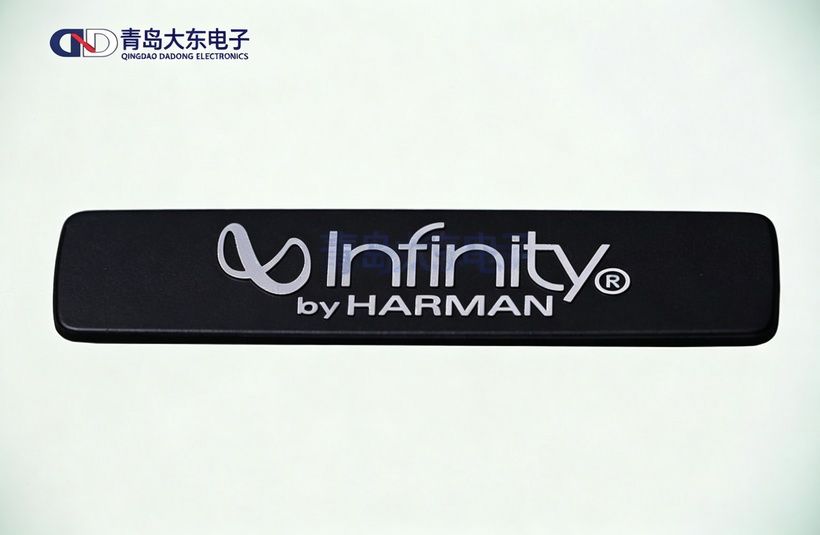
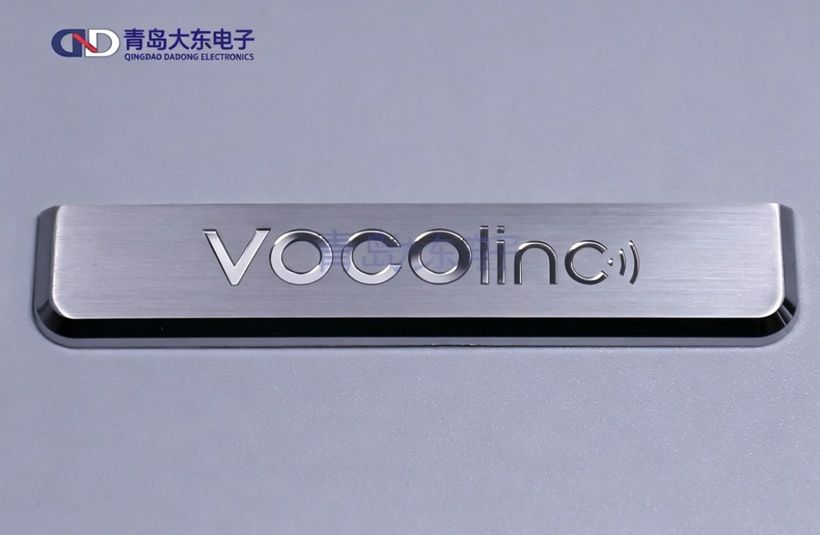
高光倒角这个工艺,说起来不复杂,做起来讲究不少。它是用金刚石刀具在标牌边缘切出一个斜面,斜面角度通常在 30 度到 45 度之间,斜面表面再做高光处理,形成一圈镜面亮边。倒角的大小、角度、光洁度,直接影响最终视觉效果。倒角太小,亮边不明显,等于白做;倒角太大,又会侵占 Logo 的有效面积,显得笨重。这个分寸,得根据标牌尺寸和厚度来定。
青岛大东电子做高光铝标牌,表面高光和边缘倒角是配套加工的。铝基材先裁切成型,然后根据设计要求做边缘倒角 —— 倒角角度和宽度按图纸参数走,金刚石刀具一次切削成型,斜面光洁度达到镜面级别。之后再做表面高光处理和氧化封孔,确保倒角亮边和表面高光的光泽一致,不会出现一个亮一个暗的情况。选型的时候有几个坑要避开。第一,倒角方向要统一,同一块标牌四个边的倒角角度必须一致,否则光线照上去亮边宽窄不一,一眼就能看出粗糙。第二,倒角大小要跟标牌尺寸匹配,小标牌做大倒角会显得头重脚轻,大标牌做小倒角又出不来效果,一般倒角宽度控制在标牌宽度的 5% 到 10% 之间比较稳妥。第三,倒角之后必须做氧化封闭,裸露的铝斜面很容易氧化发乌,那圈亮边用俩月就变成灰边了。第四,背胶选型要考虑倒角带来的高度差,倒角面是斜面,背胶要贴在标牌背面的平面区域,不能贴到倒角上,否则会翘边。
青岛大东电子在高光铝标牌这块,从铝材裁切、边缘倒角、表面高光、氧化着色到背胶模切全流程配套,表面效果可以自由组合 —— 高光 + 拉丝、高光 + CD 纹、高光 + 喷漆,倒角也可以根据设计做单边倒角、双边倒角或四边倒角。小批量打样和大批量量产都能接,交期和品质稳定。
如果你的产品正在选高光铝标牌,或者之前做的标总觉得精致度不够,不妨把图纸发过来,青岛大东电子帮你确认倒角参数和表面工艺,先打样对比,看看边缘那圈倒角做对之后,质感能提升多少。